

自動車のブラケットから電子機器のシャーシに至るまで、さまざまな製品の板金プレス部品を調達したことがある方なら、組み立てられない部品ほどプロジェクトのスケジュールや予算を早く無駄にするものはないことをご存知でしょう。板金スタンピングのサプライヤーとして、航空宇宙、家庭用電化製品、産業機器の顧客と 20 年近く仕事をしてきた私は、幾何公差要件が曖昧であったり見落とされたりしたために、あまりにも多くのプロジェクトが頓挫するのを見てきました。公差は、図面に細かい文字で表されるだけではありません。公差は、最初の試行できれいに組み立てられる部品と、何時間もの手戻り、廃棄、納期の遅れが必要な部品との違いです。この投稿では、板金プレス部品の主要な幾何公差要件、それが重要な理由、および最初からこれらの仕様を確立するためにクライアントとどのように協力するかについて詳しく説明します。
まず、シート メタル スタンピングが実際にどのようなものであるかを理解しましょう。これは、金型、プレス機、またはレーザー カッターとプレス ブレーキを使用して、金属 (通常はスチール、アルミニウム、またはステンレス鋼) の平らなシートを切断、曲げ、カスタム形状に成形するプロセスです。幾何公差は、部品の形状、サイズ、向き、および他のフィーチャーに対する位置の許容される変動を定義します。また、他のコンポーネントと接続する必要がある部品については、幾何公差は交渉の余地がありません。たとえば、車のバッテリーを取り付ける板金ブラケットは、穴の位置を厳密な公差内に保つ必要があります。穴の位置がずれていると、ボルトが適合しなかったり、ブラケットが車両フレームに対して同一平面上に収まらなかったりする可能性があるためです。エンクロージャの場合、曲げ角度が数千分の 1 インチ変化すると、蓋が適切に閉まらなくなり、内部の電子機器が埃や損傷にさらされる可能性があります。
私が常に注目する最初の公差は、サイズと長さです。基本的な寸法は、長さ、幅、厚さ、穴の直径、スロットの幅です。ただし、ここに問題があります。板金固有のスプリングバック (金属が曲げられた後にわずかに跳ね返るとき) は、これらの公差が万能ではないことを意味します。薄いゲージのシート メタル (16 ゲージ以下) の場合、通常、重要なフィーチャについては ±0.005 インチのサイズ公差を推奨し、非取り付けエッジなどのそれほど重要ではない領域については ±0.010 インチのサイズ公差を推奨します。厚いゲージ (10 ゲージ以上) の場合、スプリングバックはより予測しやすいため、公差は重要な形状については ±0.010 インチ、一般的な寸法については ±0.015 インチに調整できます。ここで重要なのは、部品の機能に合わせて公差を調整することです。相手のボルトと位置合わせするはずの穴には、美観のためだけに存在する装飾的なエッジよりも厳しい公差が必要です。
次に、曲げ角度の許容差は、板金スタンピングにおける最も一般的な問題点の 1 つです。通常、曲げ角度は 90 度に指定されますが、実際には完全に直角になる曲げはありません。許容される変動は、曲げの目的と材料の厚さの 2 つの要素によって決まります。スナップ嵌めまたは圧入が必要な部品の場合、曲げ角度の許容差は ±0.5 度である必要があります。ボルトまたはネジで固定する部品の場合、通常は±1 度で十分です。ただし、医療機器の板金シャーシなどの高精度アプリケーションに取り組んでいる場合は、組み立てに影響を与える可能性のあるギャップを排除するために ±0.25 度を要求する可能性があります。曲げ角度の許容値は角度そのものだけでなく、曲げ位置も考慮する必要があることに注意することが重要です。曲げが 0.010 インチでもずれていると、部品全体の寸法が狂う可能性があるため、当社では常に曲げ位置の許容差を部品の組み立て要件に関連付けます。たとえば、取り付け穴から 0.5 インチの位置にある曲がりは、±0.008 インチを超えて変化することはできません。これは、そのわずかなずれによって穴全体の位置がずれてしまうためです。
穴の位置と同心度は、特に複数の穴が相手コンポーネントと並ぶ必要がある場合、プレス部品の幾何公差のもう 1 つの重要なセットです。位置公差 (GD&T、つまり幾何学的寸法と公差の用語で定義) は、穴の中心が理論上の完璧な位置からずれることができる許容範囲です。自動車部品の場合、穴がフレーム コンポーネントと整列するため、重要な取り付け穴には通常 ±0.008 インチの位置公差を使用します。多くの場合、ネジ用の穴が並んでいる家電製品の筐体の場合、すべてのネジが力を入れずに整列するように、±0.005 インチの位置公差が標準です。同心度は、中心軸を共有する必要がある穴やシャフトに適用され、ブッシュや回転部品などの部品にとって重要です。たとえば、ファン ブレードを取り付けるブッシュには、ファンの寿命を縮める振動やぐらつきを防ぐために ±0.003 インチの同心度公差が必要です。正確な穴の位置合わせが必要なプロジェクトに取り組んでいる場合、当社のチームが CNC スタンピングおよびレーザー切断ツールを使用していることは注目に値します (当社の板金レーザー切断・曲げ・溶接サービス) 大量生産であっても、一貫して厳しい公差を維持します。
平坦度と直角度はさらに 2 つの幾何公差であり、見落とされがちですが、部品の性能を左右する可能性があります。平面度は、部品表面と基準面との間のギャップとして測定される、部品表面の許容変動です。テーブル上に平らに設置する必要がある、または別の平らなコンポーネントと接続する必要がある板金シャーシの場合、±0.010 インチの平坦度公差が標準です。反りの影響を受けやすい電子部品を取り付ける必要があるヒートシンクやエンクロージャの場合、コンポーネントが傾いたり斜めに設置されたりしないように、平面度を ±0.005 インチまで厳しくすることがあります。垂直度は、90 度である必要がある 2 つの表面またはフィーチャの間の角度であり、互いに直角である必要がある曲げのある部品にとって重要です。たとえば、壁に取り付ける必要があるジャンクション ボックスの背面プレートは、側板に対して垂直である必要があります。 ±0.015 インチの直角度公差により、ボックスは隙間なく壁にぴったりと密着します。接続箱を調達する場合は、板金ジャンクションボックスの製造サービスは、カスタムサイズのボックスであっても、これらの平面度と直角度の仕様を維持するように最適化されています。
真円度と真直度は、板金プレス部品の中心的な幾何公差を完成させます。真円度は、穴、パイプ、ブッシングなどの円形フィーチャに適用され、フィーチャが完全な円からどの程度逸脱できるかを定義します。ボルトをしっかりと取り付ける必要がある取り付け穴の場合、真円度公差 ±0.003 インチにより、ボルトがぐらつくことなく均一に装着されます。一方、真直度は、スロット、エッジ、または曲げセクションなどの直線状のフィーチャに適用されます。ブラケットに沿って延びる長いスロットの場合、スロットの長さに対する真直度公差が ±0.010 インチであるため、スロットの壁が真っ直ぐであることが保証されるため、ファスナーは引っかかることなくスライドできます。
ここで重要なのは、これらの公差を定義するだけではなく、公差を正しく適用することです。公差が大きすぎると (仕様を必要以上に厳しくすることにより) 材料費や人件費が高騰する可能性があり、公差が不足すると部品が機能しなくなります。たとえば、緩めのネジと位置合わせするだけでよい穴の位置公差を ±0.002 インチに指定すると、スタンピング プロセスの実行速度が遅くなり、より高精度のツールを使用する必要があるため、不必要なコストが追加されます。サプライヤーとしての当社のアプローチは、設計段階でクライアントと緊密に連携して、公差要件とコストのバランスをとることです。このフィーチャーは別のパーツと嵌合する必要があるか?などの質問をします。小さな変化が機能的にどのような影響を与えるでしょうか?装飾トリムなどの重要ではない部品については、重要なアセンブリ機能の厳しい仕様を維持しながら、公差を緩和してコストを節約できます。
許容値を設定する際には、二次的な操作を考慮することも重要です。多くのプレス部品は粉体塗装などの後処理を経ます(当社のポリウレタン粉体塗装サービス)または曲げます。粉体塗装では材料の薄い層 (通常は厚さ 0.002 ~ 0.005 インチ) が追加されるため、これを補うために穴の直径と曲げ寸法を調整する必要があります。たとえば、裸のボルトに適合する取り付け穴を粉体塗装する場合、コーティングを適用した後もボルトが確実に適合するように、0.005 インチ大きくする必要がある場合があります。エンクロージャに取り組んでいる場合は、板金筐体の製造チームはすべての部品のコーティングの厚さを考慮しているため、仕上げ後に適合しない部品が発生することはありません。
幾何公差に影響を与えるもう 1 つの要因は、材料の種類です。金属が異なればスプリングバック率も異なるため、プレス加工や曲げ加工後のたわみ方が異なります。たとえば、アルミニウムは軟鋼よりもスプリングバックが大きいため、通常、アルミニウム部品をプレス加工するときに、それを補うために少量の余分な曲げ角度を追加します。一方、ステンレス鋼はより剛性が高いため、曲げ角度によりその形状がより安定して保持されます。現実的な公差を設定するには、材料の特性を知ることが重要です。厚いステンレス鋼では、±0.5 度の曲げ角度公差を推奨することはありません。精度を維持できず、部品の無駄や遅延が発生するためです。
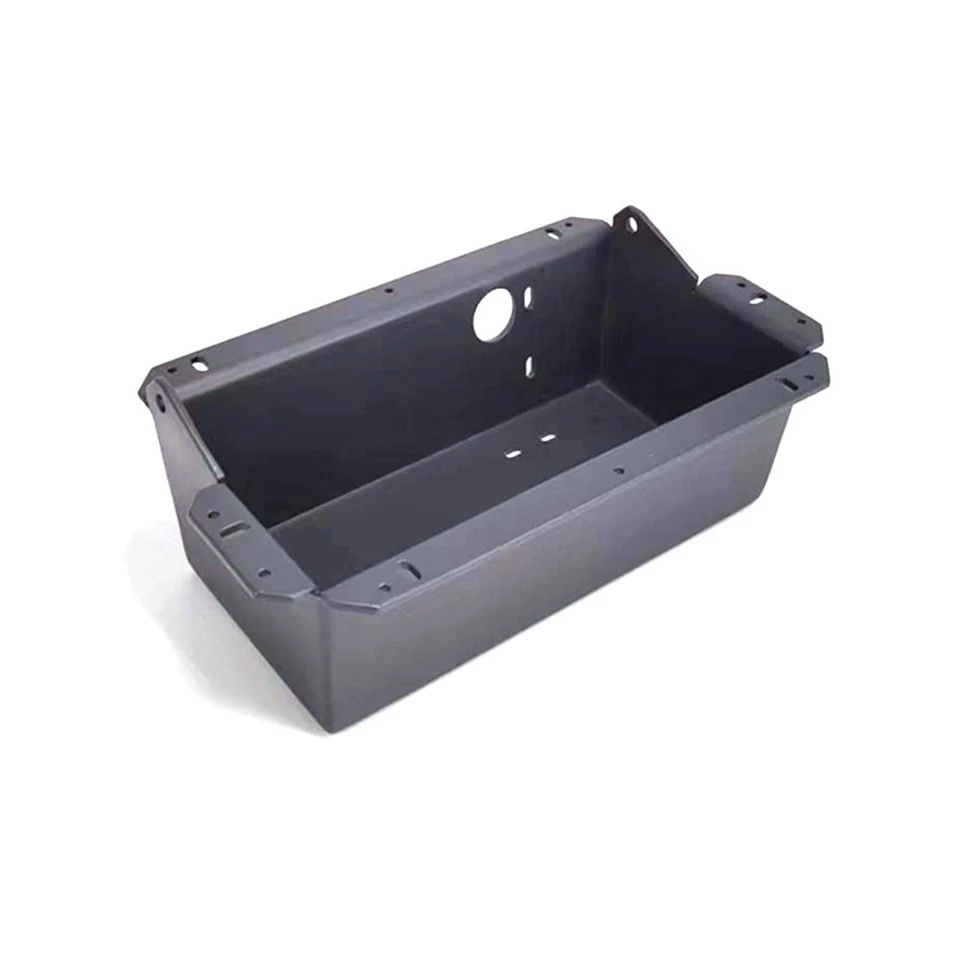
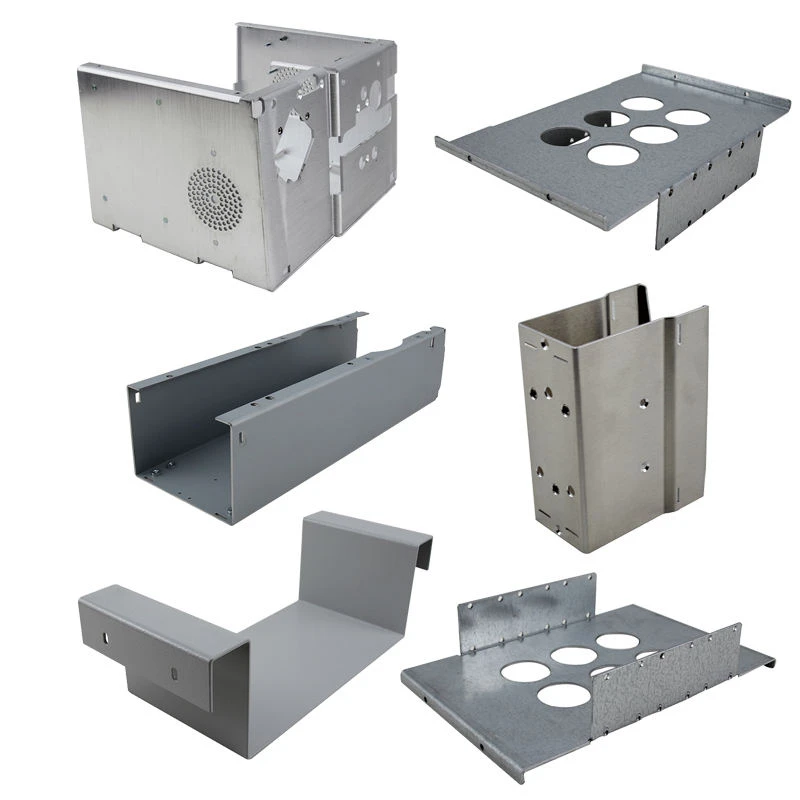
幾何公差要件を満たすためには、品質管理がパズルの最後のピースです。仕様が明確であっても、プレス加工にはばらつきが生じる可能性があるため、三次元測定機 (CMM) と外観検査ツールを使用して、生産のたびに重要な機能をチェックします。高精度部品の場合は重要な寸法を 100% 検査しますが、少量生産の非重要部品の場合は一貫性を確保するために 50 ユニットごとにサンプリングします。また、注文ごとに詳細な検査レポートも提供するため、部品が出荷前に公差要件を満たしていることを確認できます。シャーシ部品に関しては、板金シャーシの製造サービスにはすべての重要な機能に関する完全な検査レポートが含まれているため、部品が正しく組み立てられることを信頼できます。
結局のところ、シート メタル スタンピング部品の幾何公差要件は、部品の機能、材料特性、スタンピング プロセス、および後処理ステップの間の調整に関係します。クライアントは公差を結果論として扱うことが非常に多く、コストのかかるやり直しや期限の遅れにつながります。サプライヤーとして、当社は設計段階から最終納品までクライアントと連携し、パフォーマンスとコストのバランスがとれた現実的で機能的な許容差を定義できるよう支援します。シャーシ、ジャンクション ボックス、エンクロージャ、カスタム コンポーネントなど、板金プレス部品を必要とするプロジェクトに取り組んでいる場合、当社のチームがお客様の許容差のニーズについて話し合い、当社の機能を説明し、お客様の仕様を満たす高品質の部品を納期どおりに提供します。当社の調達チームに連絡して、プロジェクトについての会話を開始してください。不適切な公差計画にありがちな落とし穴を回避するお手伝いをいたします。
参考文献:
- ASME Y14.5-2018、寸法と公差。米国機械学会、2018 年。
- カルパクジャン、S.、シュミット、SR (2020)。エンジニアリング材料の製造プロセス (第 7 版)。ピアソン教育。
- 板金スタンピング: 製造性ガイドラインに沿った設計。製造技術者協会、2021 年。
- 金属成形公差と品質基準。国際標準化機構、ISO 2768-1:2019。